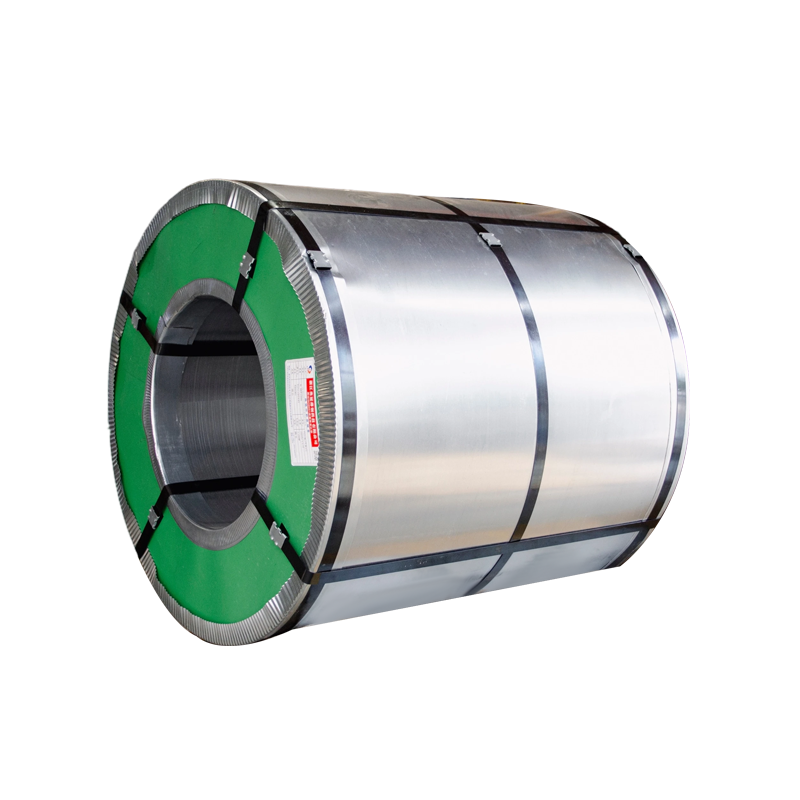


Controllo di qualità nella produzione di bobine di acciaio verniciato
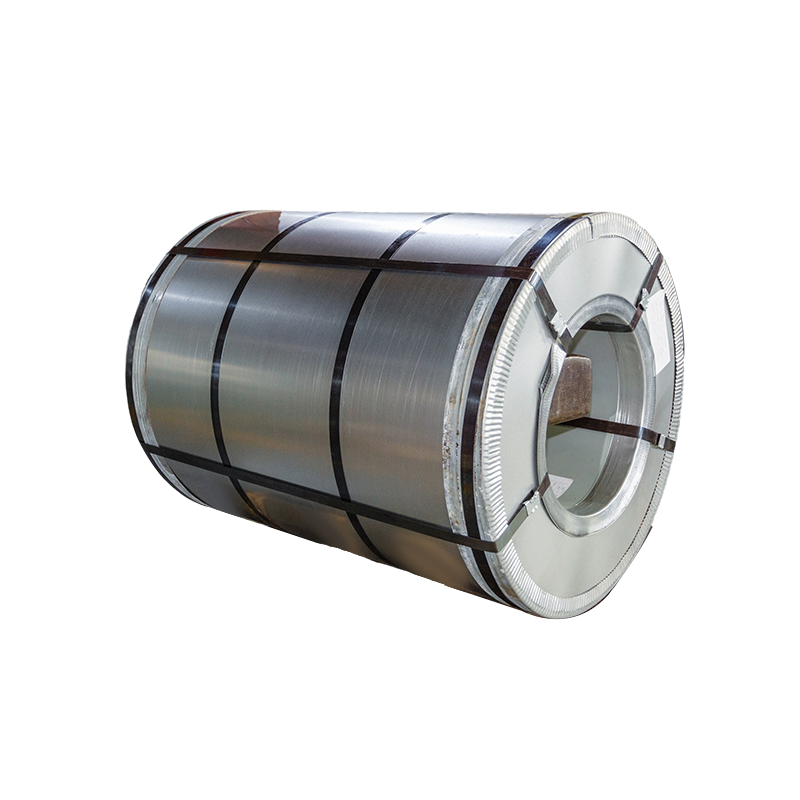
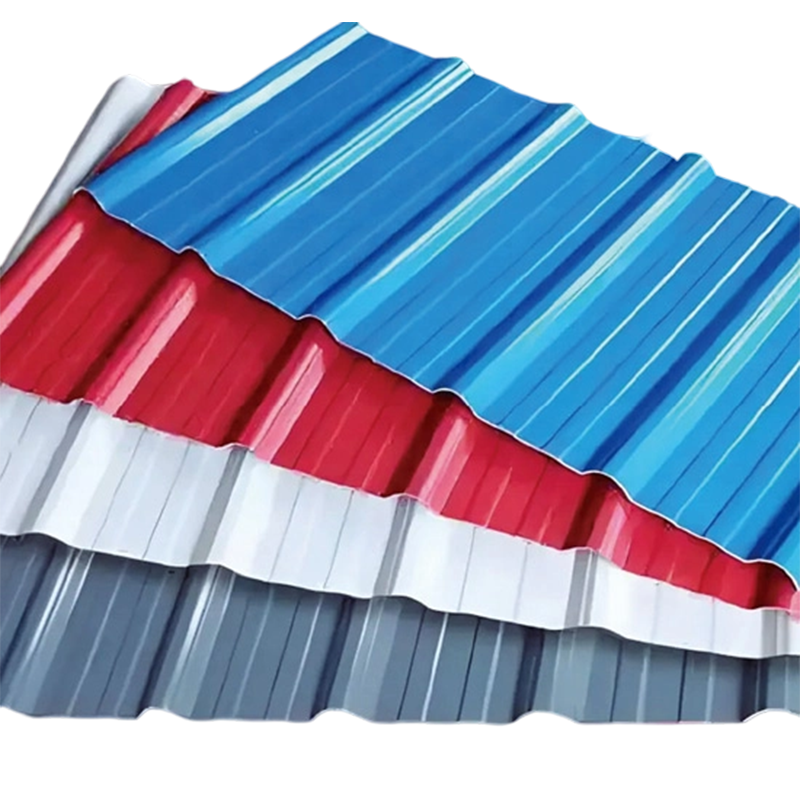
La qualità di a bobina in acciaio verniciato è determinato da una complessa interazione tra qualità del substrato, integrità del rivestimento metallico, applicazione del rivestimento organico e finitura superficiale. Per i produttori, i sistemi di controllo qualità devono monitorare ogni fase della produzione per garantire che i prodotti finali soddisfino le specifiche prestazionali in termini di resistenza alla corrosione, formabilità e aspetto.
Il controllo di qualità per le bobine di acciaio rivestite a colori comprende l'ispezione delle materie prime, il monitoraggio durante il processo e il test del prodotto finale. I parametri chiave includono lo spessore del rivestimento, l'adesione, la durezza, la consistenza del colore e il rilevamento dei difetti superficiali. La qualità del prodotto finale dipende principalmente dal processo di produzione, ma anche una manipolazione e uno stoccaggio impropri possono causare danni significativi.
Parametri di qualità fondamentali
Le prestazioni dei coil in acciaio verniciato sono determinate da diversi parametri interdipendenti che devono essere controllati durante tutta la produzione.
Spessore del rivestimento
Per le applicazioni esterne, lo spessore del rivestimento anteriore deve essere di almeno 20μm (primer ≥5μm, finitura ≥15μm). Uno spessore insufficiente compromette la protezione dalla corrosione, mentre uno spessore eccessivo porta a fessurazioni e scarsa adesione.
Adesione e formabilità
La durezza della matita deve soddisfare lo standard 2H, con prestazioni di piegatura a 180° ≤3T. Questi parametri garantiscono che il rivestimento rimanga intatto durante le operazioni di profilatura e profilatura senza fessurazioni o delaminazioni.
Resistenza alla corrosione
Per le applicazioni esterne è richiesta una resistenza alla nebbia salina pari a ≥500 ore. Questo test simula l'esposizione a lungo termine ad ambienti corrosivi e convalida le prestazioni protettive del sistema di rivestimento.
Metodi di misurazione dello spessore del rivestimento
La misurazione accurata dello spessore del rivestimento è essenziale per il controllo di qualità. La tabella seguente riassume i principali metodi di misurazione e le loro applicazioni.
| Metodo | Principio | Applicazione | Distruttivo |
|---|---|---|---|
| Misuratore di spessore magnetico | Induzione elettromagnetica | Substrati magnetici (acciaio) | Non distruttivo |
| Misuratore di correnti parassite magnetiche | Correnti magnetiche e parassite combinate | Substrati magnetici e non magnetici | Non distruttivo |
| Metodo micrometrico | Differenza di spessore prima/dopo la rimozione | Tutti i tipi di substrato | Distruttivo |
| Microscopia metallurgica | Misurazione della sezione trasversale | Test di arbitrato | Distruttivo |
Procedura di misurazione standard
Per i coil zincati con rivestimento colorato, è essenziale distinguere tra lo strato di zinco e il rivestimento organico, poiché gli spessimetri magnetici standard misurano lo spessore totale dello strato non magnetico.
- Passaggio 1 Misurare lo spessore totale del "rivestimento dello strato di zinco" utilizzando uno spessimetro magnetico in cinque punti a più di 25 mm dal bordo del campione.
- Passaggio 2 Rimuovere il rivestimento organico utilizzando un solvente che non aggredisca lo strato di zinco. Misurare nuovamente negli stessi punti per ottenere lo spessore dello strato di zinco.
- Passaggio 3 Sottrarre lo spessore dello strato di zinco dallo spessore totale per ottenere lo spessore del rivestimento organico.
- Norma Seguire GB/T 13448-2019 "Metodi di prova per lamiere e nastri di acciaio rivestiti di colore" o ISO 2178 per la conformità internazionale.
Matrice di controllo della qualità: indicatori chiave di prestazione
Il seguente confronto fornisce una panoramica strutturata dei parametri di qualità critici per i coils in acciaio verniciato.
| Parametro | Norma di accettazione | Metodo di misurazione | Impatto sulle prestazioni |
|---|---|---|---|
| Spessore del rivestimento (Front) | ≥20μm | Calibro magnetico/micrometro | Protezione dalla corrosione, durata |
| Durezza della matita | ≥2H | Prova di durezza della matita | Resistenza ai graffi, usura |
| Curvatura a 180° | ≤3T | Prova di piegatura a T | Formabilità, resistenza alla fessurazione |
| Resistenza agli urti | ≥9J | Prova d'impatto | Gestire la durabilità |
| Resistenza alla nebbia salina | ≥500 ore | Camera di nebbia salina | Protezione dalla corrosione a lungo termine |
| Differenza di colore | <3ΔE | Spettrofotometro | Consistenza estetica |
| Lucentezza 60° | >60 | Glossmetro | Aspetto visivo |
Controllo di qualità durante il processo
Durante la produzione, rigorose misure di controllo della qualità durante il processo rilevano e correggono tempestivamente potenziali problemi . I punti di controllo chiave includono:
- Applicazione del rivestimento Lo spessore del rivestimento viene monitorato continuamente utilizzando metodi di controllo non distruttivi. Sia la velocità che la temperatura del rivestimento sono controllate, poiché una temperatura inadeguata può dar luogo a un rivestimento con proprietà fisiche scadenti.
- Ispezione della superficie Le ispezioni visive rilevano difetti superficiali come graffi, ammaccature o fori di spillo. I sistemi di ispezione automatizzati che utilizzano telecamere e sensori scansionano la superficie ad alta velocità per rilevare anche le più piccole irregolarità.
- Test di adesione I test di taglio trasversale e di impatto verificano la forza di adesione tra il rivestimento e il substrato, garantendo che il rivestimento rimanga intatto durante le operazioni di formatura.
Difetti superficiali comuni e prevenzione
I difetti superficiali possono influenzare sia l'aspetto che le prestazioni delle bobine di acciaio rivestite di colore. La consapevolezza dei difetti comuni consente una prevenzione proattiva.
- Graffi Causato da una manipolazione impropria o dal contatto con oggetti appuntiti durante la lavorazione. Prevenire mediante un'attenta manipolazione e l'utilizzo di materiali protettivi.
- Fori di spillo Piccoli fori nel rivestimento che espongono il substrato alla corrosione. Controllato attraverso un'applicazione uniforme del rivestimento e una corretta polimerizzazione.
- Buccia d'arancia Struttura della superficie irregolare causata da un flusso di rivestimento o da condizioni di polimerizzazione inadeguati. Controllato tramite formulazione del rivestimento e parametri di processo ottimizzati.
- Differenza di colore Variazioni di colore tra lotti o all'interno di una singola bobina. Controllato attraverso precisi sistemi di dispersione dei pigmenti e di corrispondenza dei colori.
Requisiti di stoccaggio e movimentazione
Uno stoccaggio adeguato è essenziale per mantenere la qualità dei coil di acciaio rivestiti colorati dopo la produzione. Una conservazione impropria può causare danni al rivestimento, ruggine e desquamazione.
- Ambiente Conservare in aree asciutte e ben ventilate con umidità inferiore al 70% e temperatura compresa tra 5°C e 40°C. Evitare sbalzi di temperatura estremi che possono causare condensa.
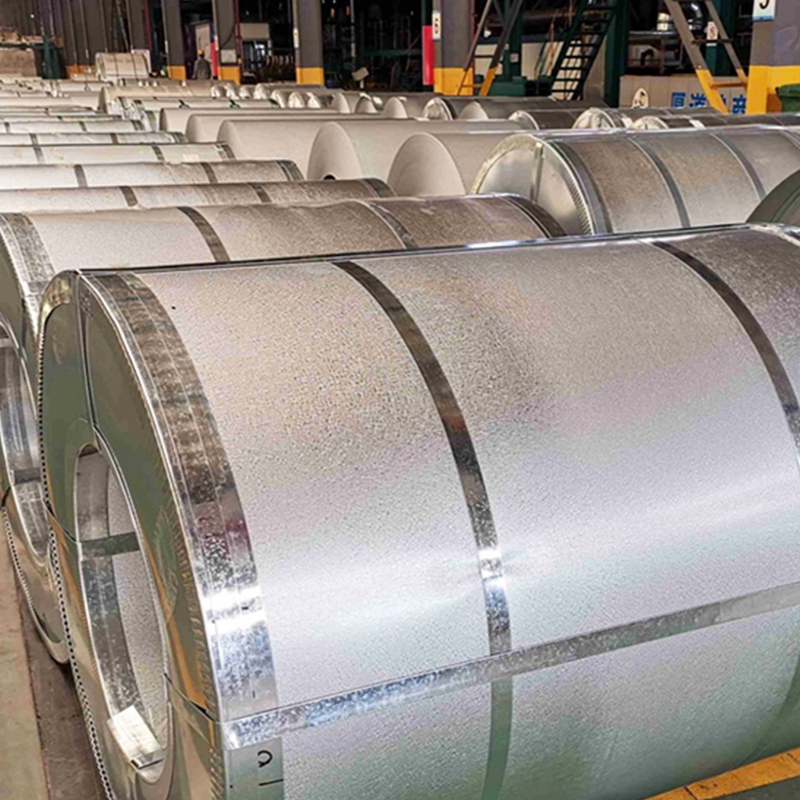
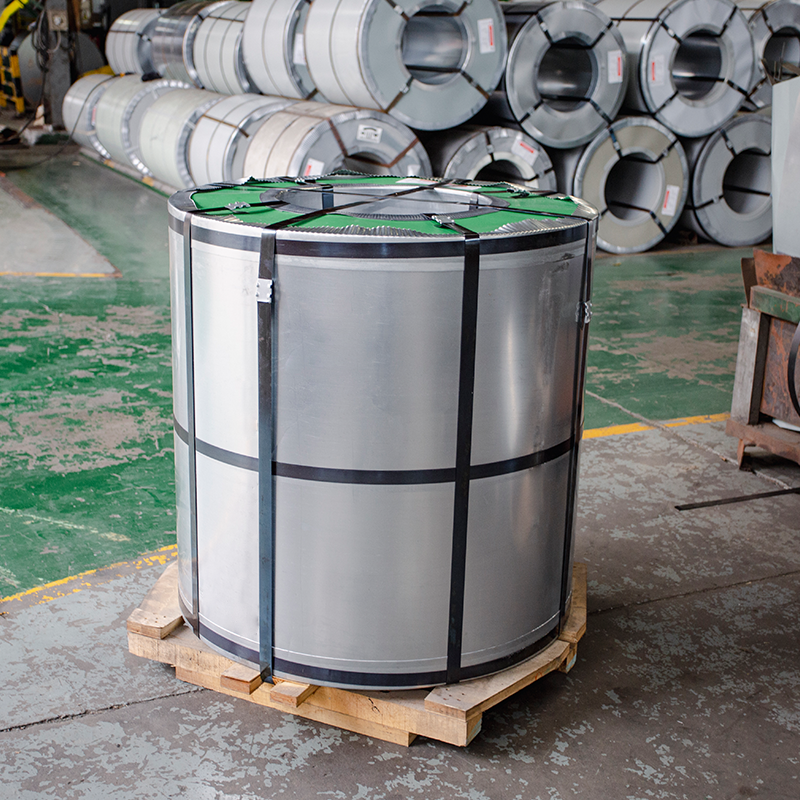
- Posizionamento Le bobine devono essere stoccate verticalmente (in piedi) su apposite selle in legno o plastica. La parte inferiore della bobina deve trovarsi ad almeno 10 cm dal suolo.
- Impilamento Limita l'impilamento a un massimo di 3 strati. Utilizzare tamponi di legno asciutti e puliti tra gli strati per distribuire uniformemente la pressione. Mantenere uno spazio di almeno 10 cm tra le bobine adiacenti.
- Manipolazione Utilizzare carrelli elevatori per coil o ganci a C dedicati. Non utilizzare funi metalliche per il sollevamento poiché potrebbero deformare la bobina e danneggiare il rivestimento.
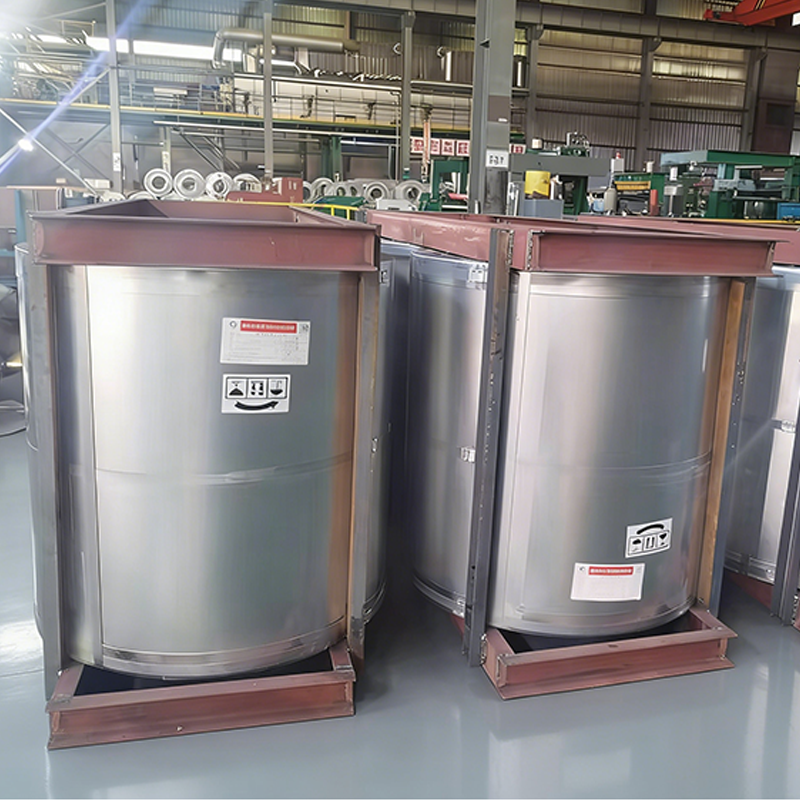
- Confezione originale Mantenere intatto l'imballo originale durante lo stoccaggio. Se l'imballo viene aperto per ispezione, ripristinarlo tempestivamente.
Conclusione
Controllo qualità per bobina in acciaio verniciatos è un processo completo che comprende la selezione del substrato, l'applicazione del rivestimento, l'ispezione della superficie e la corretta conservazione. I parametri chiave di qualità includono lo spessore del rivestimento (≥20μm), l'adesione (durezza della matita 2H), la formabilità (flessione ≤3T) e la resistenza alla corrosione (nebbia salina ≥500 ore).
La misurazione accurata utilizzando spessimetri magnetici, metodi micrometrici o microscopia metallurgica garantisce una qualità costante. I sistemi di ispezione durante il processo rilevano tempestivamente i difetti, mentre uno stoccaggio e una movimentazione adeguati prevengono i danni dopo la produzione. Quando tutti gli elementi di controllo qualità sono implementati correttamente, le bobine in acciaio verniciato a colori offrono prestazioni affidabili con durate di servizio che vanno da 7 a 25 anni a seconda del sistema di rivestimento selezionato.
Domande frequenti
Lo spessore minimo del rivestimento anteriore per applicazioni esterne è 20μm, composto da primer (≥5μm) e finitura (≥15μm). Uno spessore insufficiente compromette la protezione dalla corrosione e la durata.
Lo spessore del rivestimento può essere misurato utilizzando metodi non distruttivi (spessimetro magnetico, misuratore di correnti parassite magnetiche) o metodi distruttivi (micrometro, microscopia metallurgica). Per i coil zincati lo strato di zinco e il rivestimento organico devono essere misurati separatamente.
L'intervallo di temperatura di conservazione consigliato è compreso tra 5°C e 40°C con umidità relativa inferiore al 70%. Evitare sbalzi di temperatura estremi che possono causare condensa e danneggiare il rivestimento.
I coils in acciaio verniciato a colori devono essere conservati verticalmente (in piedi) poiché lo stoccaggio orizzontale può causare deformazioni, collasso del coil e danni al rivestimento. Lo stoccaggio verticale riduce inoltre il rischio che la pressione dell'impilamento danneggi il rivestimento.
Impilamento should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Lo standard principale in Cina è GB/T 13448-2019 "Metodi di prova per lamiere e nastri di acciaio rivestiti di colore". Gli standard internazionali includono gli standard ISO 2178 e ASTM per la misurazione dello spessore e i test delle prestazioni.
Il rivestimento rappresenta un costo di produzione significativo. Ogni micron di spessore del rivestimento rappresenta circa 1 milione di dollari in costi di materiale per i produttori su larga scala. Il controllo preciso dello spessore può far risparmiare costi significativi mantenendo la qualità.
Per applicazioni esterne è richiesta una resistenza alla nebbia salina di almeno 500 ore. Questo test convalida la capacità del rivestimento di proteggere il substrato di acciaio in ambienti corrosivi come le zone costiere o industriali.